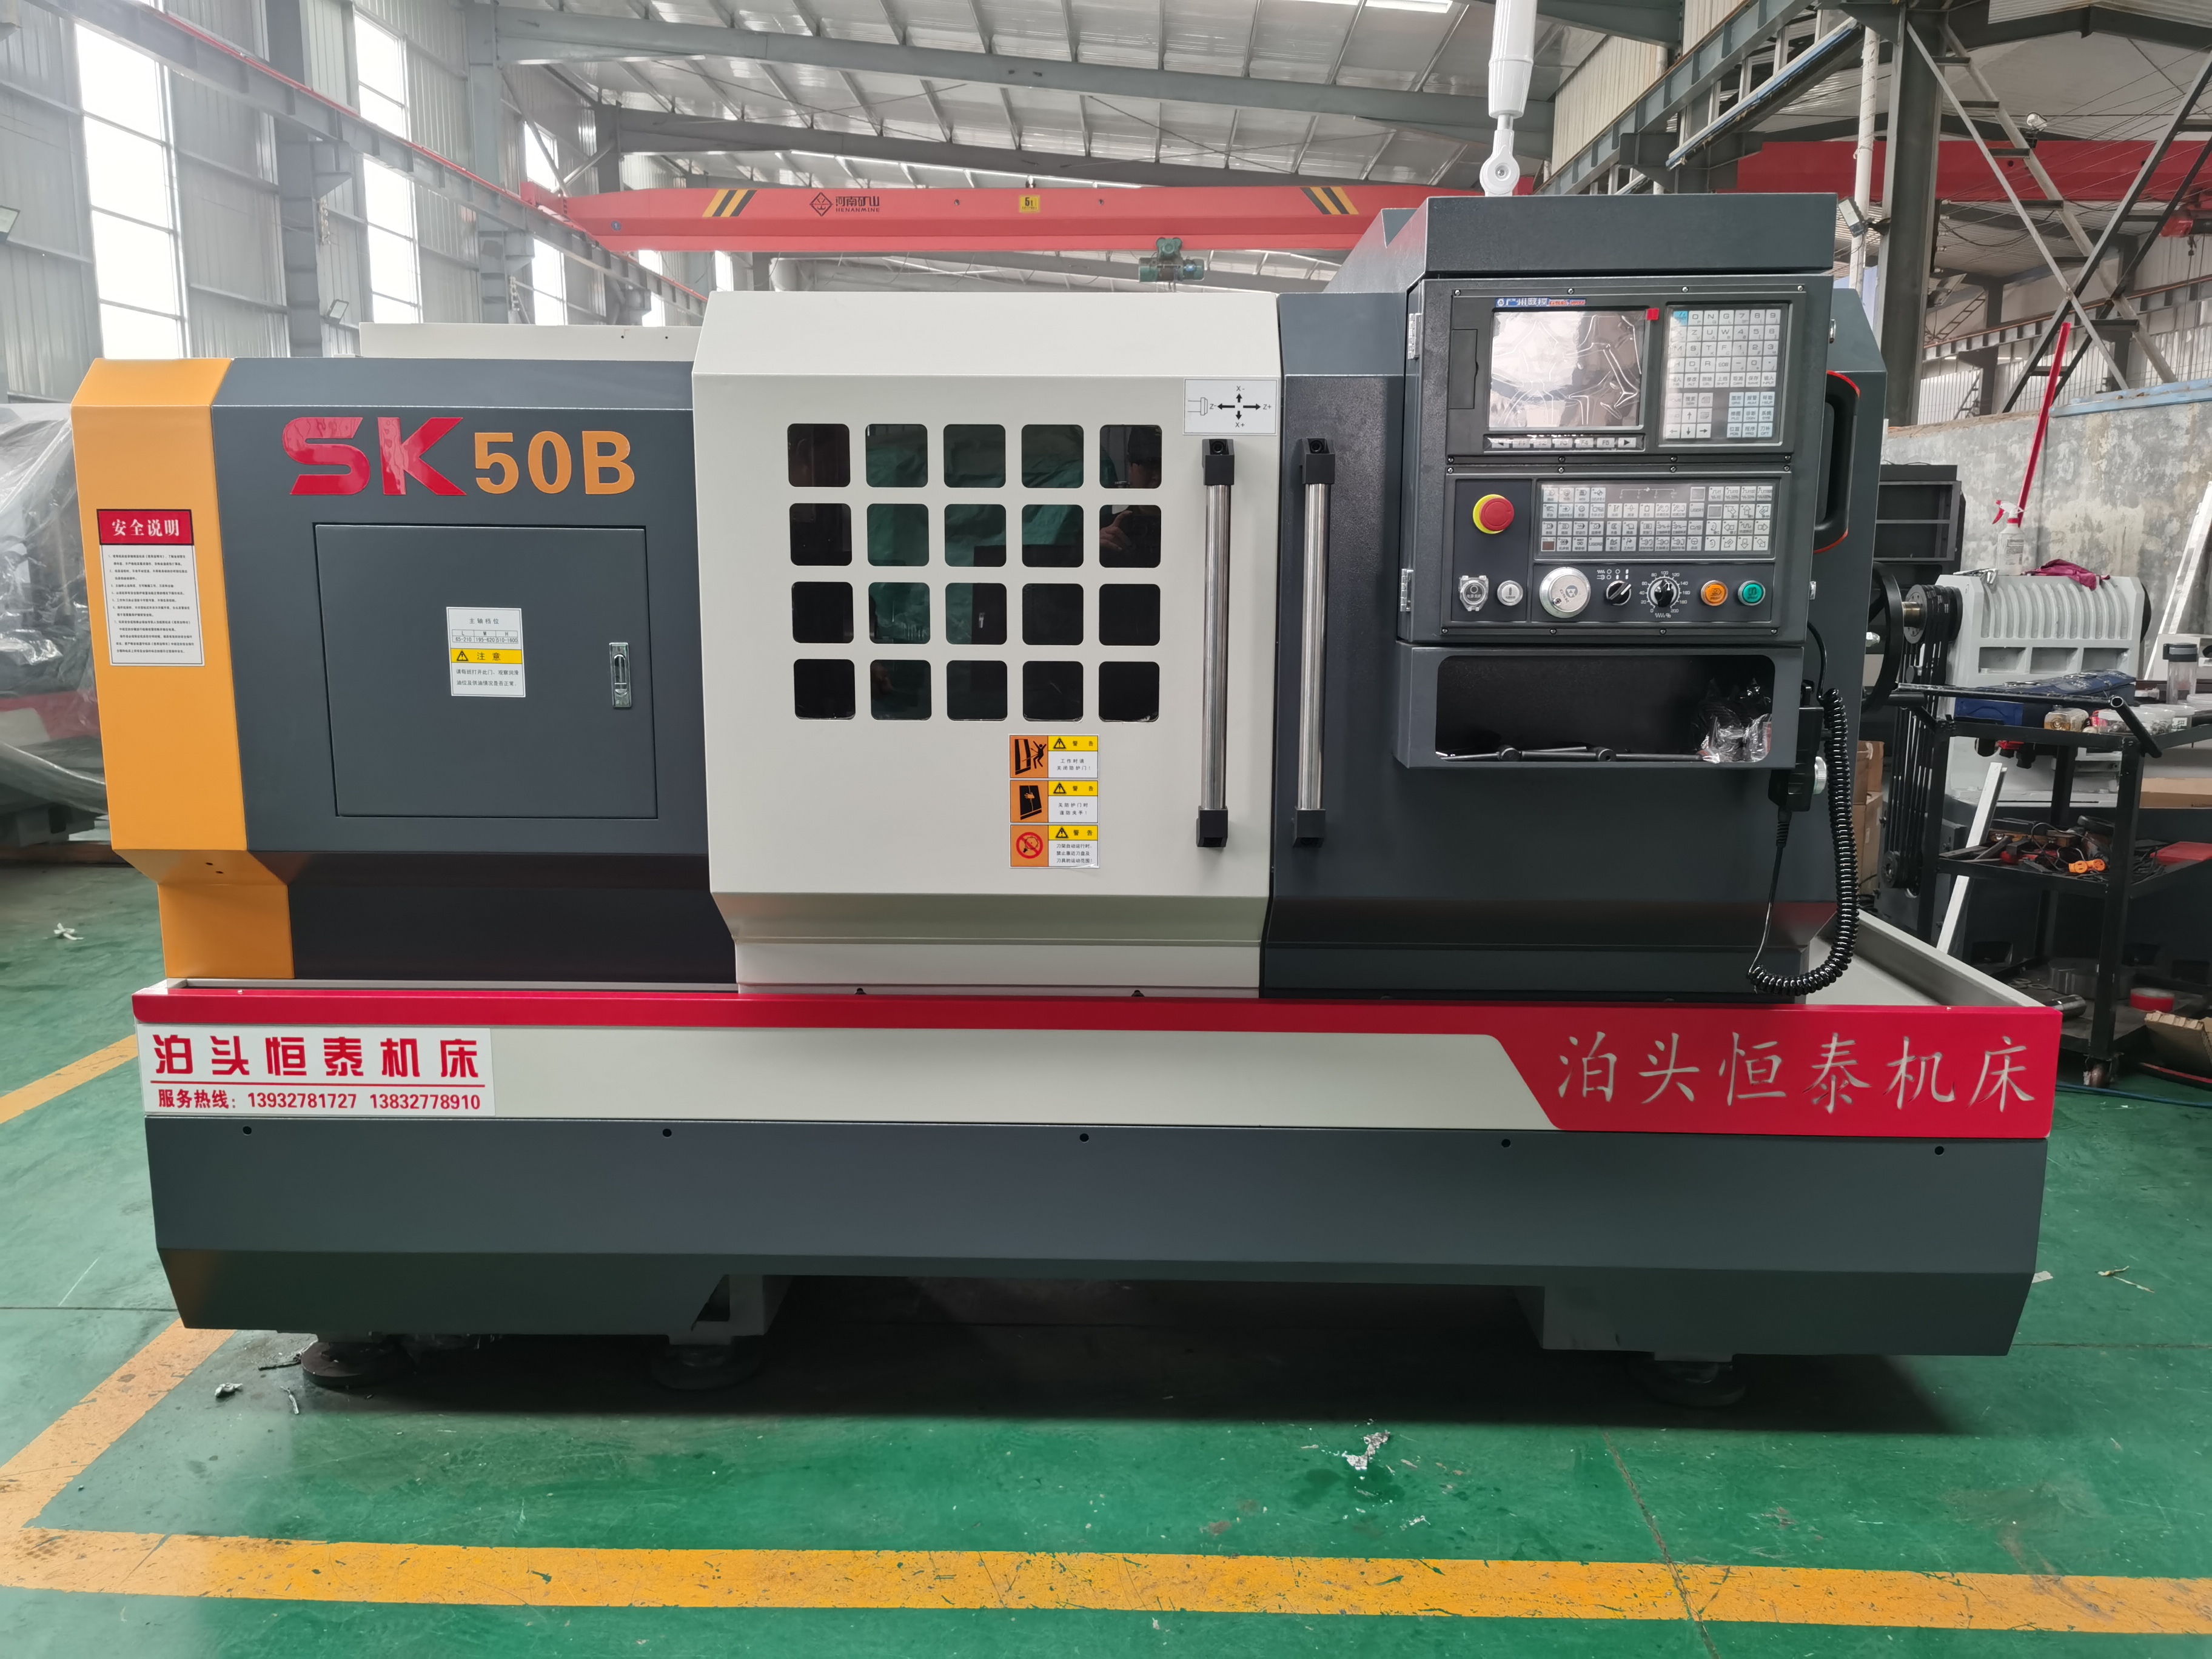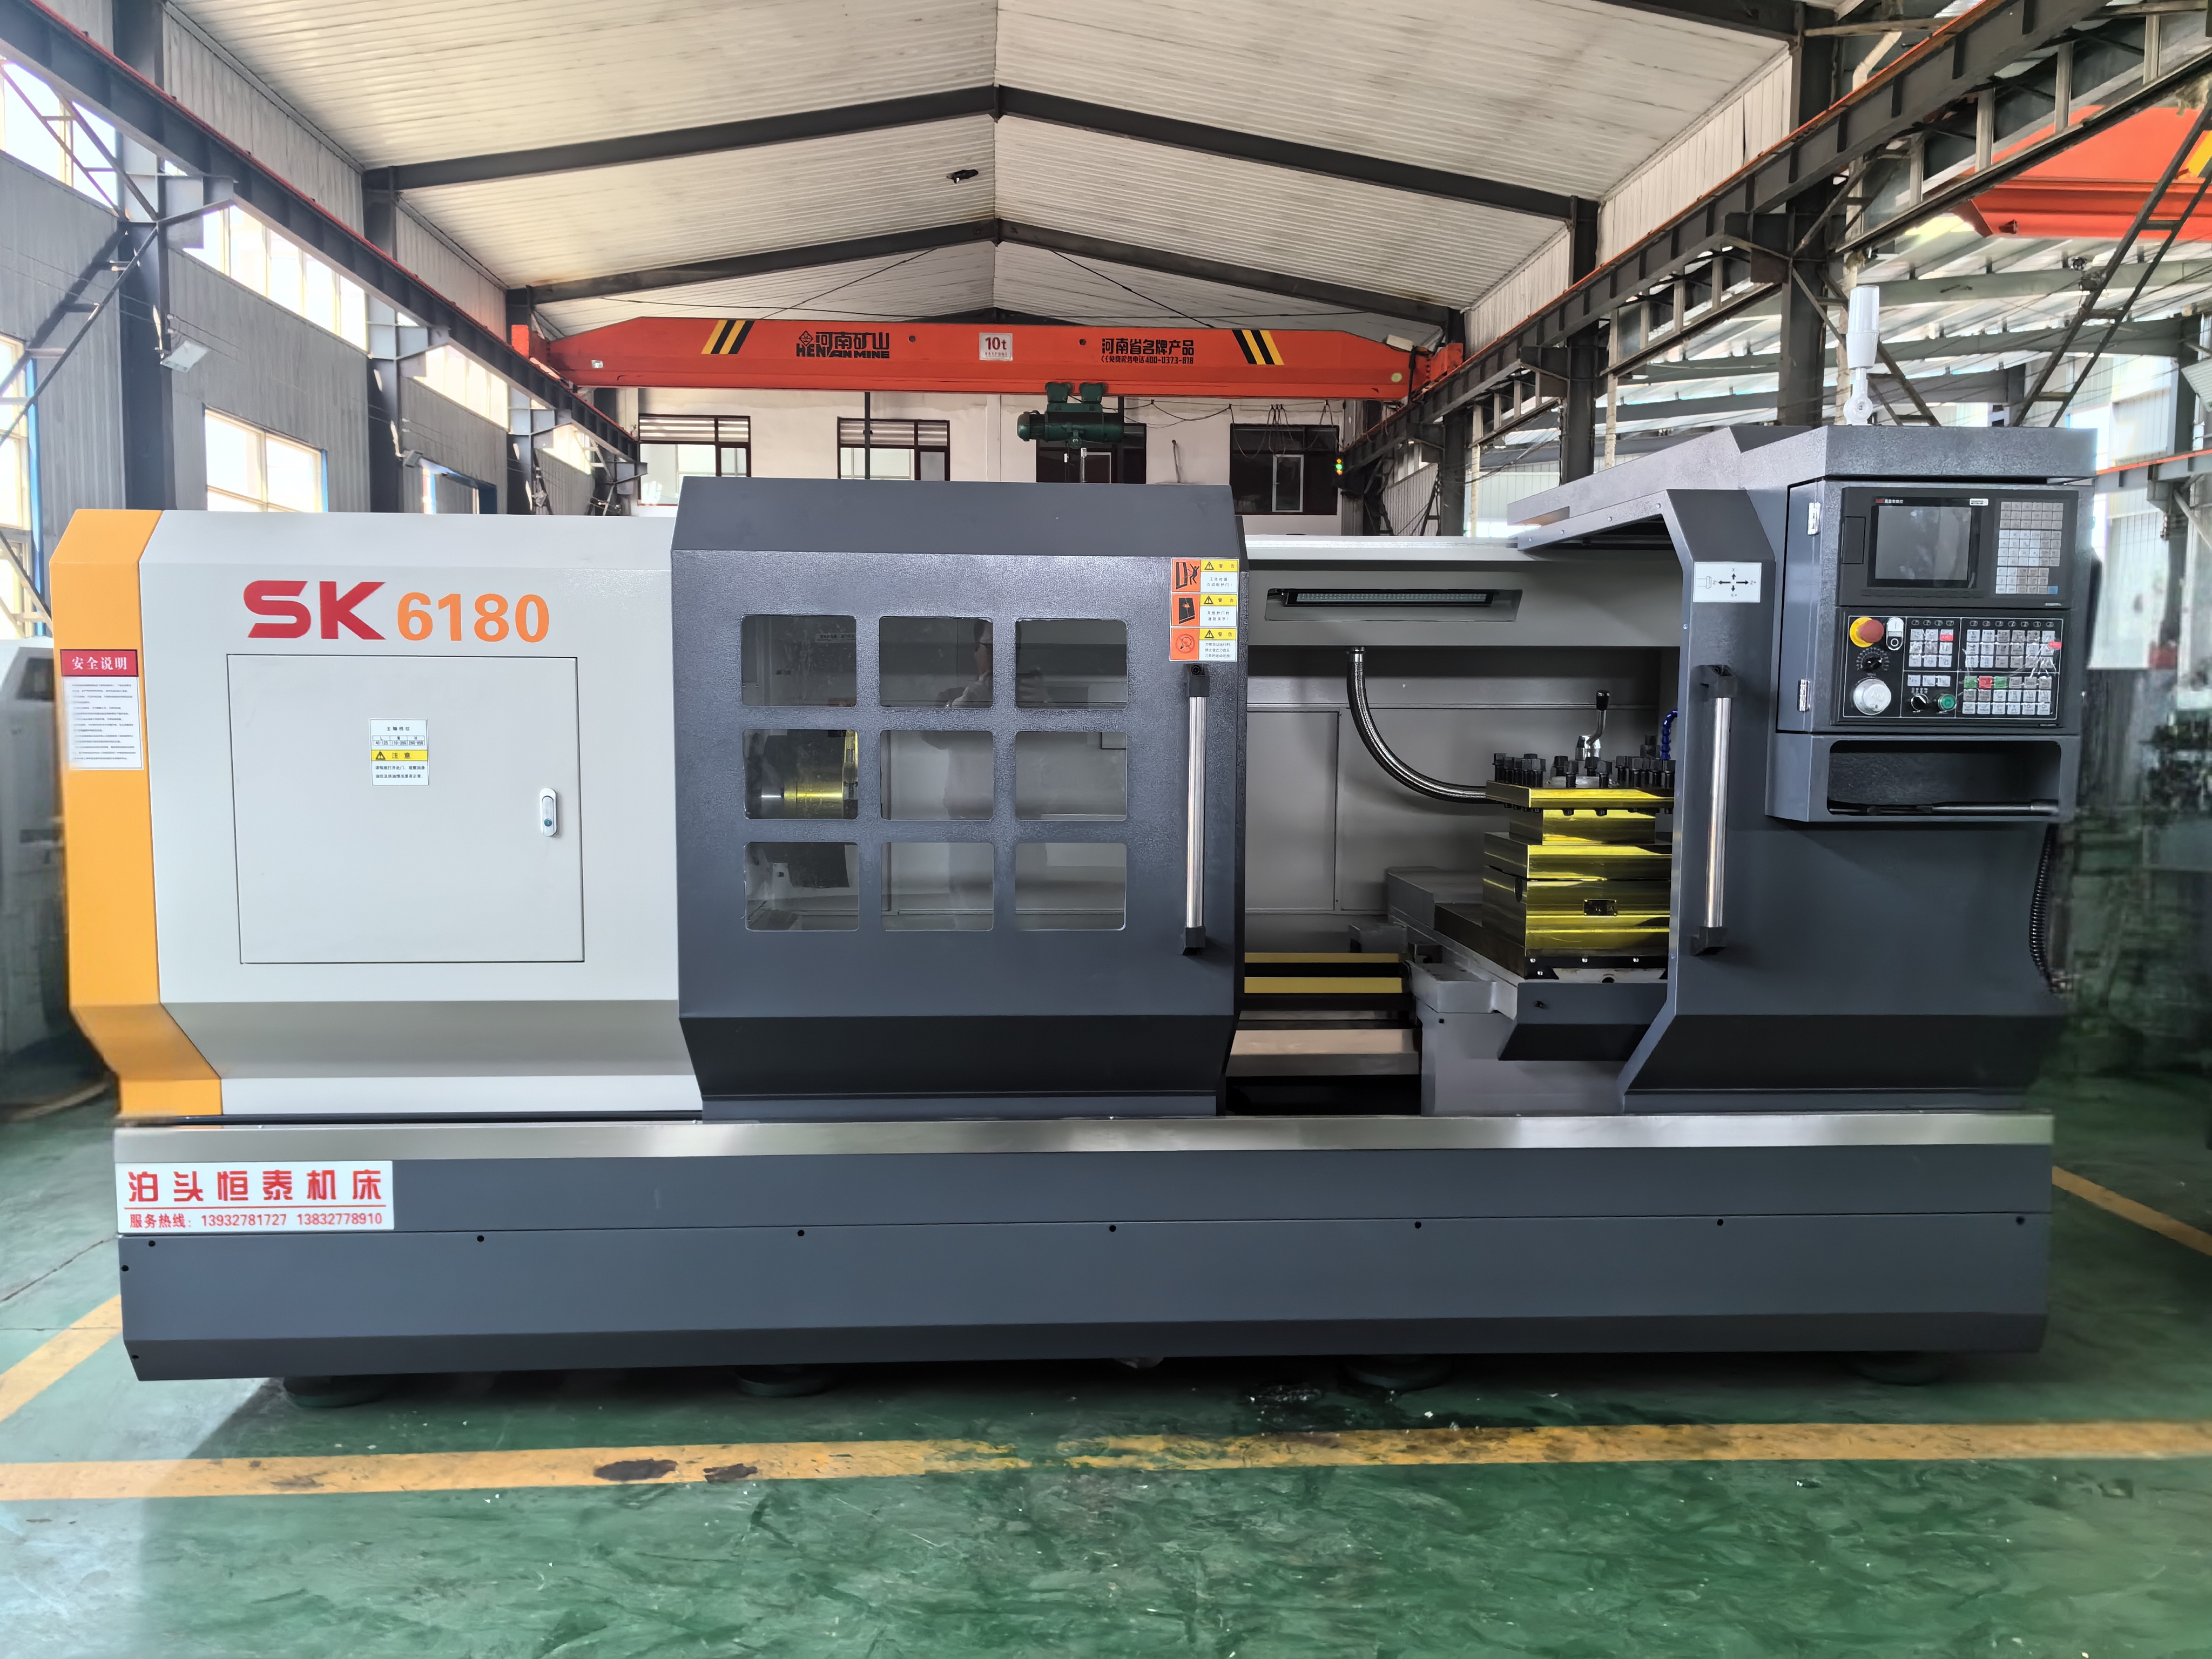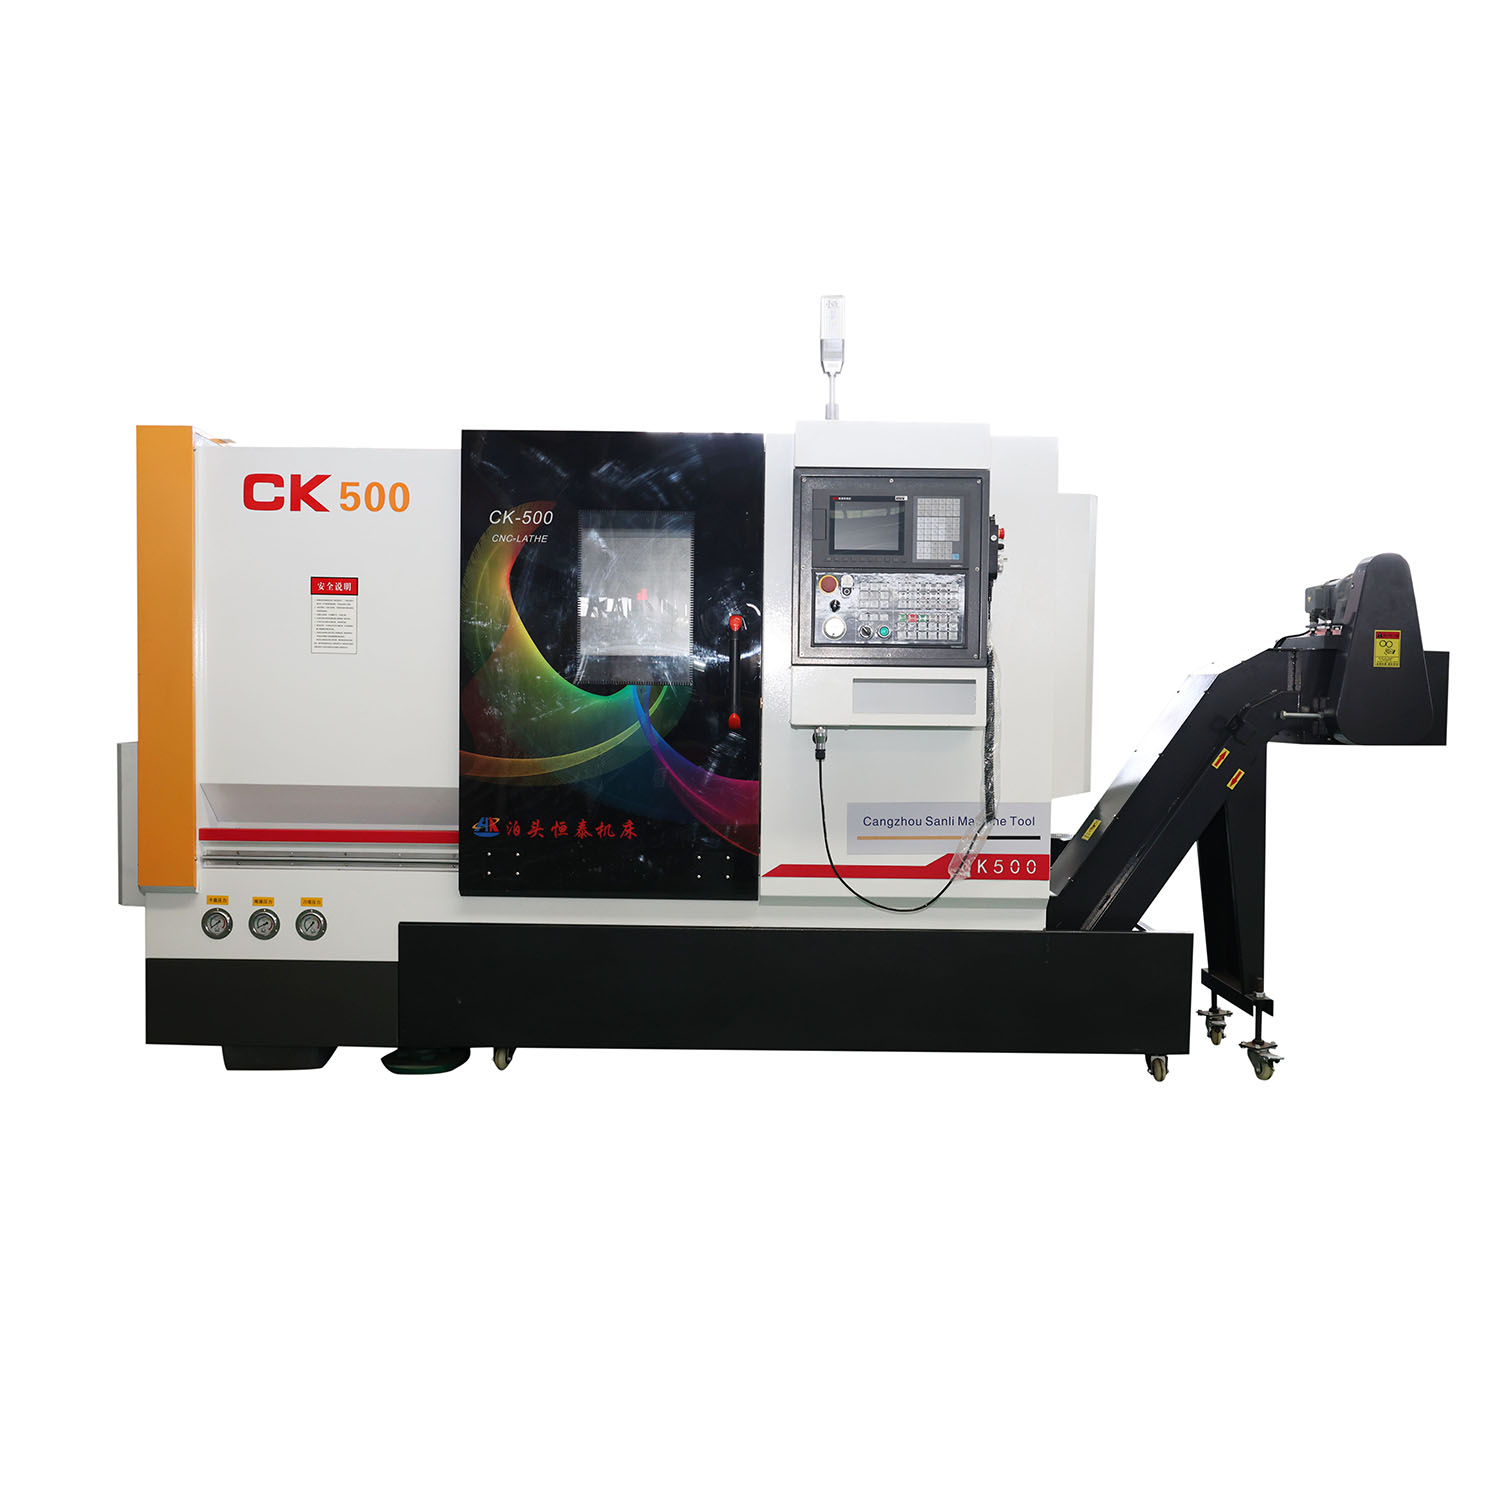
数控车床属于数控机床大类下的核心品类,是以加工回转体零件为主的数控加工设备,主要完成轴类、盘类零件的外圆、内孔、端面、圆弧、螺纹、沟槽等车削加工工序,在五金加工、汽车配件、工程机械、管件、轴承、模具配件等行业应用十分普遍。普通卧式车床依靠操作人员手动控制手轮完成进给,加工质量高度依赖操作人员经验,重复加工相同工件时尺寸偏差较大,复杂零件加工难度高。数控车床依托数字控制系统,将零件加工轨迹编写成数控程序,机床自动完成主轴旋转、坐标轴进给、刀具进退动作,降低人为因素带来的误差,提升回转类零件加工效率与成品一致性。
数控车床基础结构包含床身、主轴箱、进给机构、刀架、尾座、数控系统、冷却润滑系统、排屑装置等。床身为设备基础承载部件,多采用优质铸铁浇筑成型,经过时效处理消除内部应力,提升整体刚性,抵抗切削过程中产生的切削力,减少设备振动。床身结构分为平床身、斜床身两种,平床身结构简单,安装维护便捷,多用于常规轴盘类零件加工;斜床身结构排屑性能更好,切削产生的金属碎屑可以依靠自重滑落至排屑器,适合大批量连续加工场景,同时斜床身布局方便操作人员观察加工区域,上下料操作空间更合理。
主轴箱安装在床身一端,内部装配主轴、轴承、传动部件,主轴带动工件旋转,是车削加工的动力来源。主轴转速范围覆盖低速到高速区间,低速输出扭矩充足,可承担钢件、铸铁件等材料的粗车重切削;高转速运转平稳,适配铝合金、塑料等材料的精加工。主轴轴承的装配精度直接影响工件圆度、表面粗糙度,设备装配阶段会对主轴跳动进行检测调试,保障回转精度。
进给系统由伺服电机、精密滚珠丝杠、直线导轨组成,一般具备 X 轴与 Z 轴两个运动坐标轴。Z 轴沿着主轴轴线方向移动,负责工件轴向切削;X 轴垂直于主轴方向移动,控制工件径向尺寸,通过两轴插补运动,完成外圆、锥面、圆弧轮廓加工。刀架是数控车床的刀具承载部件,分为排刀架、电动刀塔等类型,排刀结构装刀简单,换刀行程短,适合小型零件加工;电动刀塔可以搭载多把刀具,自动旋转换刀,适合多工序零件连续加工。尾座安装在床身导轨上,内部装有套筒,加工长轴类工件时,可以使用顶尖顶住工件一端,提升工件夹持刚性,避免长工件加工过程中发生震颤,改善加工表面质量,尾座可手动或者液压驱动移动。
数控系统作为设备控制核心,支持 G 代码编程,部分系统搭载图形化编程界面,降低编程学习门槛。操作人员可以通过面板输入程序、设置刀具补偿参数、监控机床运行状态。加工过程中,系统实时接收位置反馈信号,修正坐标轴位置偏差,保障尺寸稳定。冷却系统通过切削液对刀具与工件切削区域进行冷却、润滑,带走切削热量,降低刀具磨损,改善工件表面光洁度;排屑装置收集加工产生的金属切屑,减少切屑堆积对机床运动部件的损伤。
数控车床加工回转零件具备诸多特点。首先,适合批量零件加工。同一套程序可以反复调用,批量生产条件下工件尺寸一致性较好,减少人工反复测量调整的工作量。其次,能够加工带有圆弧、锥面、螺纹等复杂轮廓的回转零件,使用普通车床加工这类零件,操作难度大,而数控车床依靠程序轨迹控制,可以稳定完成成型加工。第三,产品换型便捷。当需要加工新规格零件时,编写或者导入新程序,更换工装与刀具即可投入生产,产品切换周期较短,适配多品种生产模式。
在设备选型阶段,需要重点关注最大加工直径、最大工件长度,这两项参数决定可加工工件外形尺寸;同时结合工件材料、切削工况评估主轴扭矩、机床刚性;根据加工工序多少,选择排刀或者刀塔结构。日常使用过程中,需要做好设备基础防护,放置场地保持水平稳固,远离持续震动源。操作人员需要熟悉安全操作规范,工件装夹牢固后方可启动主轴,禁止在主轴旋转状态下打开防护门。日常保养工作包含定期更换润滑油、清理导轨防尘罩内碎屑、检查刀具、丝杠、导轨磨损情况,定期进行精度校验,减少设备磨损带来的精度衰减。
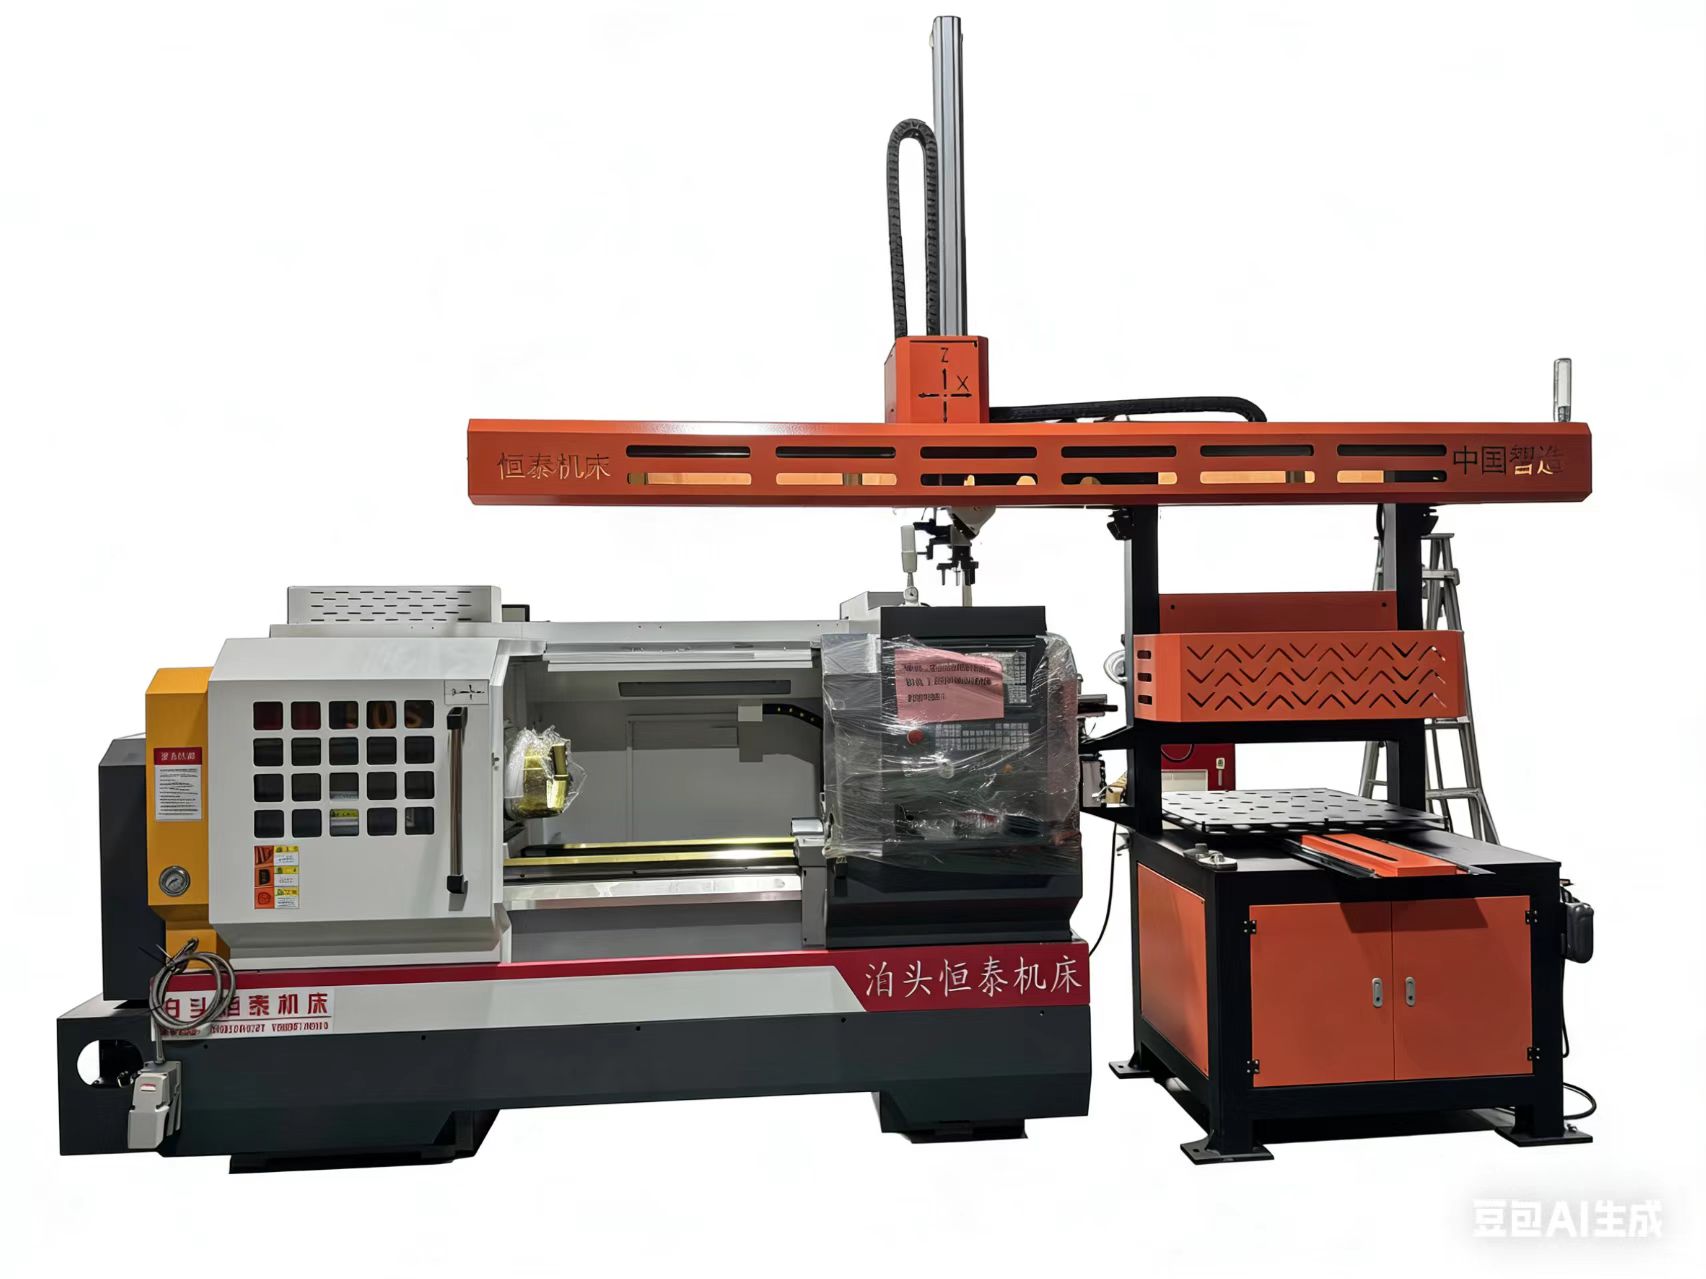
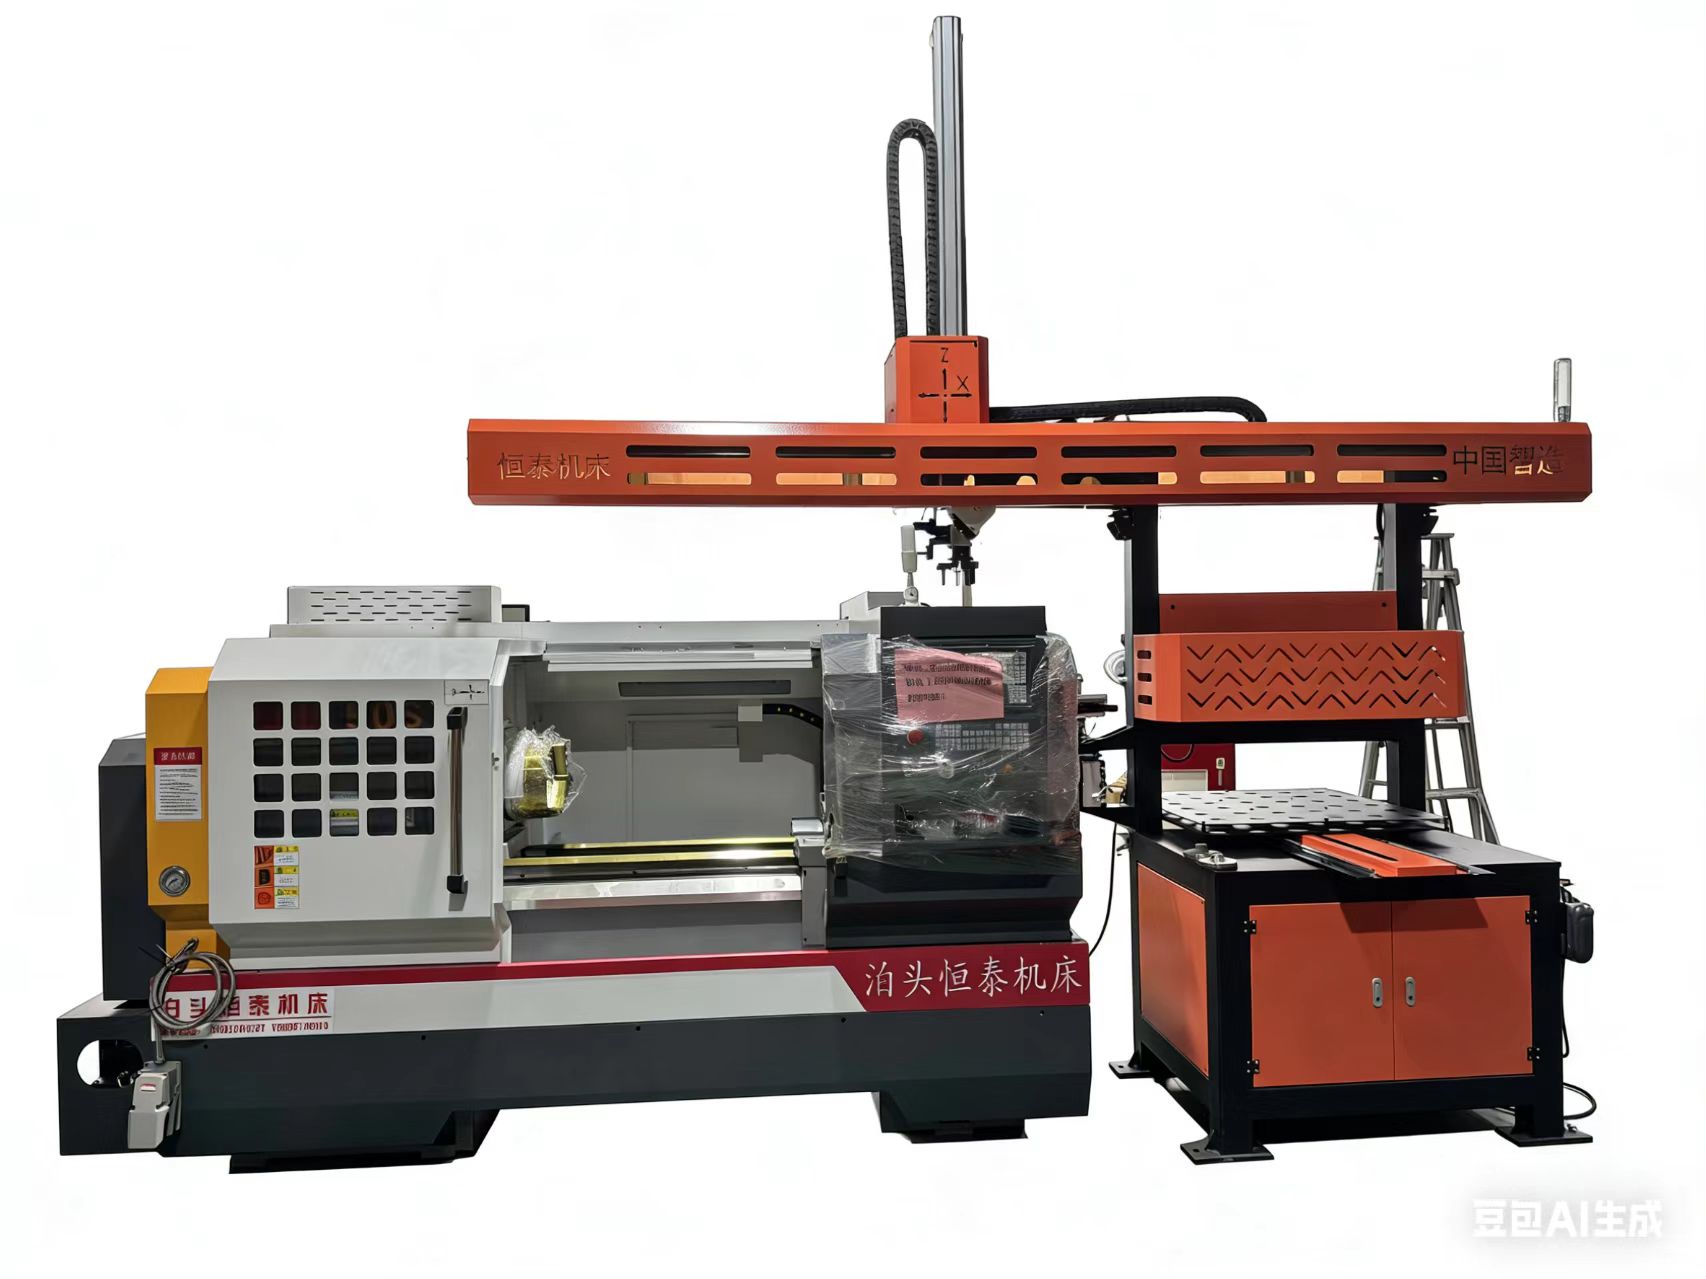
数控车床从早期简单两轴设备逐步发展,控制系统功能持续完善,可选配液压卡盘、液压尾座、自动送料装置等附件,搭配送料机之后,可以实现棒料自动送料,进一步减少人工干预,提升自动化程度。在中小机械加工厂,数控车床是最常用的加工设备之一,大量轴类、法兰、衬套、销轴等零部件都依靠数控车床完成加工。合理选型、规范操作、定期维护,可以持续发挥设备加工能力,稳定完成各类回转零件车削工序,助力零部件生产提质增效。